 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
이축 압출기에 대한 일반적인 오해: 압출 공정 최적화를 위한 전통적인 믿음 깨기
닝보 Fangli 기술 유한 회사는기계 장비 제조업체약 30년의 경험을 바탕으로플라스틱 파이프 압출 장비, 새로운 환경 보호 및 신소재 장비. Fangli는 설립 이후 사용자의 요구에 따라 개발되었습니다. 지속적인 개선과 핵심기술에 대한 독자적인 연구개발, 첨단기술의 소화흡수 등을 통해PVC 파이프 압출 라인, PP-R 파이프 압출 라인, PE 급수 / 가스관 압출 라인, 중국 건설부가 수입제품 교체를 권고한 제품입니다. 우리는 "절강성 일류 브랜드"라는 칭호를 얻었습니다.
플라스틱 합성 산업에서 거의 모든 플라스틱 부품은 폴리머 제제의 정교한 처리에 의존합니다.트윈 스크류 압출기(TSE). 우수한 혼합 특성, 높은 생산 효율성 및 우수한 제품 일관성을 바탕으로트윈 스크류 압출기지속적인 복리화에서 확실한 리더가 되었습니다.
그러나 이 기술이 100년 넘게 개발되었음에도 불구하고 많은 실무자들은 여전히 핵심 원리에 대한 오해를 갖고 있어 생산 능력 확장이나 실제 생산 과정에서 편차가 발생하고 있습니다. 오늘 우리는 이축 압출기에 관한 일반적인 오해 5가지를 심층적으로 분석해 보겠습니다.
오해 1: 트윈 스크류 성능은 마모에 매우 민감합니다.
많은 사람들은 나사가 마모되면 기계 성능이 급격히 저하될 것이라고 믿습니다. 현실은 이축 압출기가 단일 스크류 압출기에 비해 마모에 덜 민감하다는 것입니다.
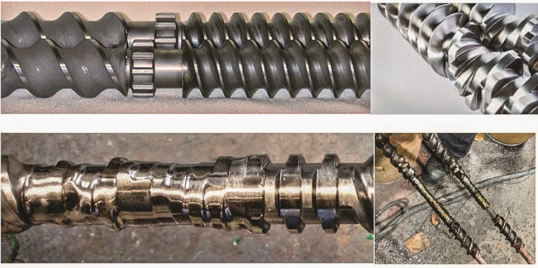
나사는 반드시 상단 이미지만큼 깨끗하고 반짝일 필요는 없습니다. 다만, 하단 이미지 정도의 착용은 절대 불가합니다. (이미지 출처: Leistritz)
- 긍정적인 운반 이점:동시 회전하는 트윈 스크류는 고유한 자가 세척 효과를 가지고 있습니다. 맞물림 영역의 반대 표면 속도는 단일 나사보다 더 강력한 포지티브 전달 기능을 제공합니다.
- 마모에 대한 큰 허용 오차:트윈 스크류 공정에서 스크류 요소 또는 배럴 라이너는 일반적으로 직경 마모가 3~5%인 경우에도 제대로 작동할 수 있습니다. 이는 증가된 간격을 보상하기 위해 나사 속도를 독립적으로 조정할 수 있기 때문입니다. 이와 대조적으로 단일 나사의 마모 한계는 일반적으로 1~2%에 불과합니다.
- 낮은 현지 교체 비용:트윈 스크류는 모듈식 빌딩 블록 설계를 활용합니다. 마모는 종종 높은 전단 및 압력 영역(전체 길이의 약 25-30%)에 집중되므로 유지 관리에는 해당 특정 구성 요소만 교체하면 됩니다.
전문가 팁:나사는 일반적으로 배럴보다 4배 더 자주 교체해야 합니다. 이는 스크류 플라이트 팁이 재료와 지속적으로 접촉하는 반면 배럴 표면은 전체 시간 중 약 25%만 특정 요소와 접촉하기 때문입니다.
오해 2: 벤트 스터퍼는 모든 벤트 범람 문제를 해결할 수 있습니다.
벤트 포트에 "벤트 플러딩"이 발생하면 많은 사람들이 본능적으로 벤트 스터퍼를 추가합니다. 그러나 이는 종종 문제를 가리는 "반창고" 역할만 하며 시스템을 불필요하게 복잡하게 만들 수도 있습니다.
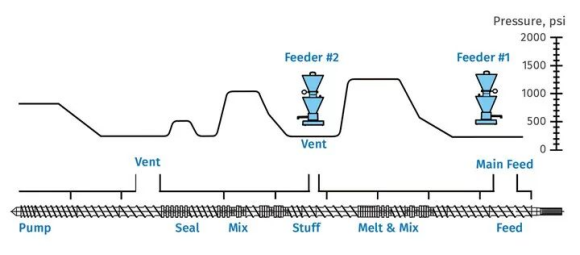
배출구 및 다운스트림 공급 지점에서 제로 압력을 보장하는 이상적인 스크류 설계
- 디자인이 핵심입니다. 스크류 디자인이 부적절하거나 펌핑 섹션에 심한 배압이 있는 경우 용융물이 벤트 컬럼으로 직접 흘러 들어갑니다. 벤트 스터퍼는 나사 설계 불량으로 인한 침수를 근본적으로 해결할 수 없습니다.
- 벤트 스터퍼의 진정한 목적: 고속 증기로 운반될 때 이러한 고체가 벤트 포트에 축적되는 것을 방지하여 녹지 않은 물질(예: 분말 충전제)을 포함하는 제제에 적합합니다.
- 근본 원인 분석: 정상적으로 작동하는 벤트가 갑자기 범람하기 시작하면 벤트 스터퍼에 의존하기보다는 스크류/배럴 마모, 냉각 시스템 고장, 스크린 팩 막힘 또는 높은 다이 압력을 점검하는 데 우선순위를 두어야 합니다.
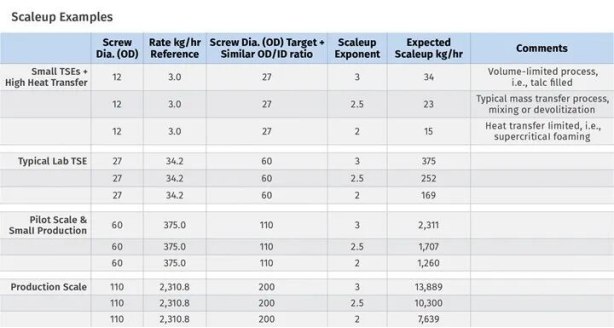
오해 3: 실험실에서 생산 라인까지 한 단계 선형 확장을 기대함
"이 제제는 실험실에서 효과가 있었으므로 생산 라인에서도 확실히 효과가 있을 것입니다." 이 가정은 실제로는 종종 실패합니다.
- 경계 조건의 복잡성: 생산 규모 확대에는 자유 부피, 열 전달(용융 온도 제어), 물질 전달(혼합 및 탈휘발화) 및 토크 제한을 포함한 여러 "경계 조건"이 포함됩니다.
- 비선형 확장: 볼륨이 제한된 프로세스는 스크류 직경(D3)의 세제곱으로 확장되는 반면, 열 전달이 제한된 프로세스는 제곱(D²)으로 확장됩니다. 이들 사이의 차이는 상당합니다.
- 경험 법칙: 실험실 또는 파일럿 규모 라인의 처리량은 목표 생산 처리량의 1/10보다 작아서는 안 됩니다. 격차가 클수록 규모 확대 계산의 신뢰성이 크게 떨어집니다.
오해 4: 이축 압출기는 액체 주입에 적합하지 않습니다.
70%를 초과하는 상업적 규모의 액체 주입 수준을 달성하는 것은 전적으로 가능합니다.
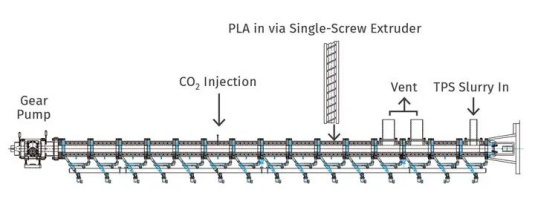
용융, 혼합, 초임계 CO2 주입, 냉각, 펌핑 구간을 통합한 최적화된 2축 설계
- 핵심 요소: 성공적인 주입의 핵심은 액체의 점도와 폴리머에 대한 용해도에 있습니다.
- 다양한 장비 : 기어 펌프, 피스톤 펌프, 연동 펌프, 다이어프램 펌프 등의 주입 시스템을 액체 특성에 따라 선택할 수 있습니다.
- 단계적 주입 기술: 높은 비율의 액체 제제(예: >70%)의 경우 스크류 채널 내에 액체가 고이는 것을 방지하기 위한 점진적인 단계적 주입이 핵심입니다.
- 초임계 응용 분야: 최신 트윈 스크류 기술은 발포, 탈휘발화 또는 보조 가소화를 위해 초임계 유체를 안정적으로 주입할 수 있습니다.
오해 5: 특정 토크(또는 토크 밀도)가 유일한 토크 지표입니다
압출기 성능을 평가할 때 "특정 토크"(ST, 토크 밀도, TD라고도 함)가 자주 논의됩니다.
특정 토크는 동일하지만 OD/ID 비율이 다르면 자유 부피와 처리 특성이 크게 달라집니다.
- 정의 제한: 특정 토크의 공식은 ST = Md / a³입니다. 여기서 Md는 샤프트당 최대 토크이고 a는 중심 거리입니다.
- 부피 간과: 이 계산은 나사의 자유 부피(FV)를 반영하지 않습니다. 자유 부피는 스크류의 외경 대 내경 비율(OD/ID)에 따라 달라지며 재료 처리량에 직접적인 영향을 미칩니다.
- 종합 평가: 장비를 선택할 때 토크 용량과 사용 가능한 스크류 볼륨 간의 최적의 균형을 찾아야 합니다.
이중 나사 혼합의 기본 논리를 이해하고 이러한 일반적인 인지 함정을 피하는 것이 생산 품질과 효율성을 향상시키는 첫 번째 단계입니다.
더 많은 정보가 필요하시면,닝보 Fangli 기술 유한 회사자세한 문의를 환영합니다. 전문적인 기술 지도나 장비 조달 제안을 제공해 드리겠습니다.
문의 보내기
X
당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다.
개인 정보 보호 정책